


Прибор Foam Meter — система оценки качества пенополиуретана
Прибор Foam Meter — система оценки качества пенополиуретана
(Измерение параметров качества в процессе образования пены)
О приборе Foam Meter и контроле качества пенополиуретана:
Основными потребителями продукции полиуретановой промышленности являются производители автомобильных компонентов (сидений, приборных панелей и т. д.), мебели, холодильников и теплоизоляционных материалов для зданий. Требования к качеству и стабильности продукции постоянно повышаются. В то же время автопроизводители предъявляют к поставщикам автомобильных компонентов строгие требования по качеству. Поэтому производители пенополиуретана должны предоставлять своим клиентам точную информацию о параметрах процесса образования пены.
Одновременно производители стремятся обеспечить более точный контроль процесса производства пены, особенно с точки зрения стабильности и постоянства качества продукции.
Эти требования привели к разработке измерительных приборов для регистрации ключевых характеристик процесса образования пены, таких как высота подъема пены, изменение температуры, давление и диэлектрическая поляризация. Дополнительные параметры, включая вязкость, время гелеобразования и характер отверждения, также являются важными данными для оценки свойств пены.
Foam Meter — это измерительный прибор, позволяющий измерять и регистрировать основные характеристики процесса образования пены, включая высоту пены, температуру реакции, давление при подъеме пены и диэлектрическую поляризацию. На основе полученных данных также можно определить такие параметры, как вязкость, время гелеобразования и отверждение. Благодаря этому прибор является ценным инструментом для определения свойств получаемой пены, а результаты измерений могут использоваться как важная часть документации производственного процесса.
Введение:
Качество пенополиуретана в значительной степени зависит от процессов, происходящих во время образования пены. Поэтому целесообразно регистрировать параметры пенообразования с помощью соответствующих измерительных приборов и регулярно контролировать их на образцах. Еще одним преимуществом таких измерений является возможность проверки стабильности качества исходных химических материалов до их использования в конечной рецептуре.
Такой контроль особенно важен при разработке новых пенных систем с заданными характеристиками. Измерение параметров пенообразования позволяет получить информацию о ходе реакции, а также о влиянии добавок, вспенивающих агентов, стабилизаторов и изменений базовой рецептуры на процесс образования пены.
Для достижения этих целей прибор Foam Meter может использоваться для определения того, соответствует ли пена строгим требованиям по точности измерений и воспроизводимости результатов.
Профиль роста пены (Foam Fingerprint):
Традиционный метод определения характеристик пены заключается в измерении высоты растущего образца пены в стакане или цилиндрической емкости. В ходе такого испытания по профилю роста определяются время начала реакции и время окончания подъема пены. Хотя эти термины не полностью стандартизированы, временем начала обычно считается момент начала реакции между компонентом A (полиол + добавки) и компонентом B (изоцианат) после смешивания. Время окончания подъема пены соответствует моменту, когда пена достигает максимального расширения.
Ультразвуковые датчики очень удобны для измерения высоты поверхности растущей пены и могут заменить ручные методы измерения, снижая связанную с ними неопределенность (рис. 1).
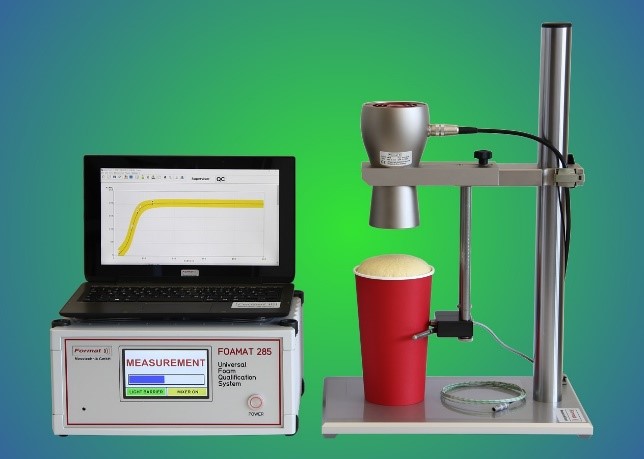
Характеристики новой рецептуры можно оценить путем сравнения ее кривой роста пены (Foam Fingerprint) с эталонной кривой. Это позволяет определить качество и стабильность новой рецептуры.
Температура реакции (Reaction Temperature):
Экзотермическая реакция полимеризации приводит к повышению температуры внутри образца пены. Однако распределение температуры в образце неоднородно, поскольку на него влияют потери тепла через свободную верхнюю поверхность пены, теплопроводность через стенки емкости, теплоизоляционные свойства самой пены и ее адиабатическое расширение. Поэтому точка, в которой измеряется изменение температуры во время подъема пены, имеет большое значение.
Экспериментально установлено, что максимальную температуру в центре пены лучше всего измерять, размещая термопару в нижней трети общей высоты образца. По мере продолжения реакции начинается гелеобразование компонентов пены и внутри нее возникает давление. Поскольку во время измерения давления пена может свободно расширяться вверх, ультразвуковой датчик позволяет одновременно измерять увеличение ее объема.
Давление при подъеме пены (Rise Pressure):
В процессе гелеобразования формируется матрица стабильных ячеек, которая ограничивает дальнейшее расширение и одновременно препятствует выходу вспенивающих агентов. Эти два процесса создают напряжение (давление) внутри пены, которое на практике может оказывать неблагоприятное воздействие.
Например, при производстве холодильников металлические листы могут подвергаться давлению в направлении, перпендикулярном направлению роста пены. Во многих случаях возникают значительные силы давления, поэтому изделие должно оставаться в форме до завершения процесса отверждения. В тяжелых случаях эти силы могут даже повредить изделие. Поэтому контроль данного параметра стал важным требованием при производстве жесткого пенополиуретана.
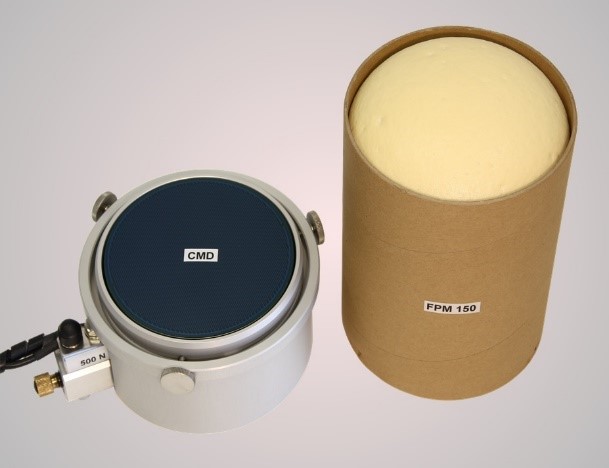
В приборе Foam Meter локальные напряжения, возникающие в процессе гелеобразования, в значительной степени зависят от увеличения высоты пены, поэтому изменение силы измеряется как давление при подъеме пены. В то время как профиль роста пены в основном отражает динамику (кинетику) образования вспенивающего агента, давление при подъеме характеризует свойства ячеек пены, на которые влияет реакция полимеризации. Давление измеряется с помощью металлической формы, в которую можно заливать компоненты пены (рис. 2). По мере расширения пена оказывает давление на дно формы, а возникающая сила (давление) регистрируется измерительным устройством.
Кривая давления также предоставляет ценную информацию для реального производственного процесса. Она показывает момент начала снижения давления и тем самым помогает определить, когда можно безопасно открыть форму. Это позволяет производителям определить оптимальное время извлечения изделия из формы и предотвратить проблемы, связанные с последующим расширением (Post-expansion). Кроме того, оптимизация времени нахождения изделия в форме позволяет избежать ненужного увеличения продолжительности производственного цикла и повысить эффективность производства.
Диэлектрическая поляризация (Dielectric Polarization):
Диэлектрическая поляризация является измеряемым параметром, который позволяет получить информацию об электрохимических процессах, происходящих во время образования пены. Диэлектрическая поляризация в основном обусловлена цепочечными молекулами с большим дипольным моментом, возникающим благодаря наличию полярных концевых групп, таких как OH и NCO в пенах PU и PIR. Формирование цепей происходит до реакции сшивания, а после завершения процесса отверждения подвижность диполей прекращается.
Датчик диэлектрической поляризации (CMD) расположен на прижимной пластине FPM (рис. 3). По мере увеличения давления пена прижимается к поверхности CMD. Изменение диэлектрической поляризации позволяет отслеживать образование промежуточных веществ, например аминов, а также окончательное отверждение пены. После завершения химической реакции сигнал снижается до низкого и стабильного уровня.
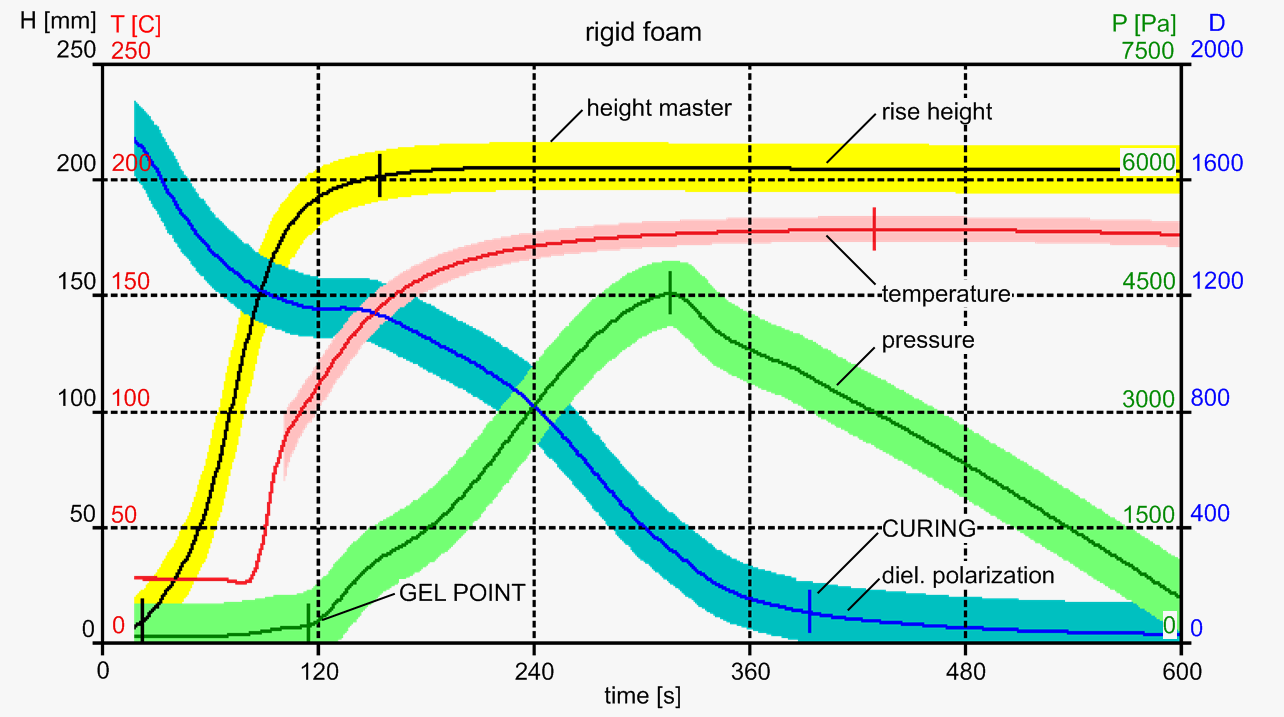
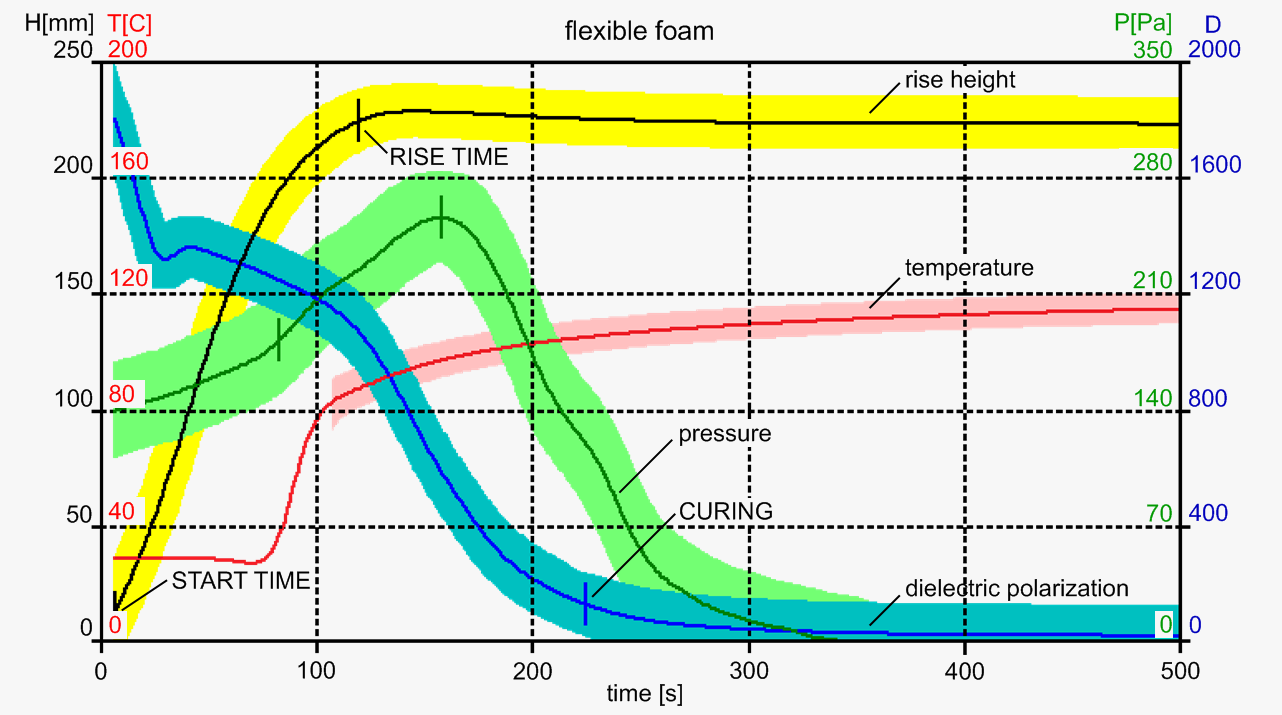
На графиках 1 и 2 представлены примеры измерений для жесткого пенополиуретана и гибкого пенополиуретана. Выделенные области на графиках представляют собой эталонные диапазоны. Если результаты испытаний находятся в пределах этих диапазонов, это означает, что новый продукт не демонстрирует существенных изменений своих основных свойств. С помощью прибора Foamat специалисты по контролю качества могут создавать эталонные кривые для широкого спектра используемых рецептур и определять соответствующие допустимые диапазоны.
На графике 1 сравниваются с эталонными значениями время гелеобразования, время нахождения изделия в форме, максимальная температура, возникающая во время реакции, и максимальное расширение образца. Для гибкого пенополиуретана на графике 2 выполняются аналогичные сравнения, включая максимальное время подъема, степень усадки (Collapse) образца после завершения роста, максимальное давление и температуру, а также время снижения давления, которое используется для определения необходимого времени нахождения изделия в форме.
Источники:
- Meeting product quality demands by monitoring PU foam formation: Bernd H. W. Hofmann
- Hagen-Poiseuille Equation: Essential Guide for Fluid Dynamics By Charlie Young, P.E.


